鞋材中底削薄刀具与植绒行业切削刀具 应用、选型与技术要点
在制鞋与植绒加工行业中,刀具的精度与耐用性直接决定了产品质量与生产效率。其中,鞋材中底削薄刀具、植绒行业切削上刀具以及植绒分切刀,均是各自工艺环节中的关键工具。本文将围绕这三类刀具的结构特点、应用场景、选型原则及维护要点进行系统阐述。
一、鞋材中底削薄刀具
1. 应用场景
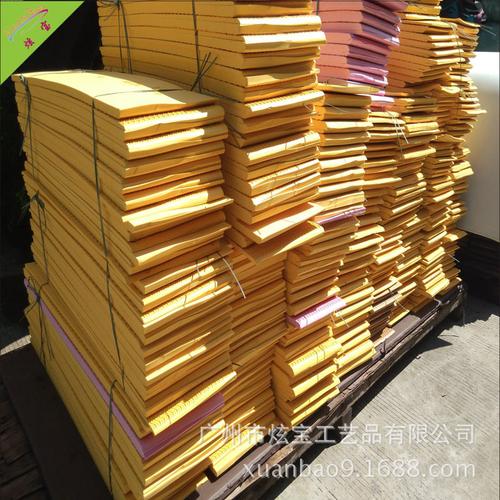
鞋材中底(如EVA、PU、PHYLON等发泡材料)在成型后往往需要削薄至均匀厚度,以满足鞋底缓震、重量及贴合度的要求。中底削薄通常在削皮机或数控削薄设备上完成,刀具需在高转速下切削软质发泡材料,且不能产生撕裂或烧焦。
- 刀具结构特点
- 刃口形式:多采用平口或微齿形刃口,平口适合精细削薄,微齿形利于排屑并减少材料粘刀。
- 材质:常用高速钢(HSS)、硬质合金(钨钢)或粉末冶金高速钢,其中硬质合金耐磨性更优,适合大批量生产。
- 几何参数:前角较大(15°~25°)以降低切削力,后角较小(5°~10°)以增加刃口强度。
- 厚度与宽度:根据削薄量及设备刀架设计,常见厚度1.0~3.0mm,宽度20~60mm。
- 选型要点
- 根据中底材料硬度选择刀具材质:EVA较软,可用HSS;高密度PU或橡胶中底建议用硬质合金。
- 根据削薄精度要求选择刃口研磨等级:镜面刃口可减少摩擦热,避免材料变形。
- 确认设备接口尺寸(如刀片长度、安装孔位)。
二、植绒行业切削上刀具
1. 应用场景
植绒工艺中,上刀具通常用于切割植绒后的坯布、无纺布或皮革基材,以形成所需形状或分离废边。此类刀具需在高速运动中切断纤维与底布,同时避免绒毛倒伏或边缘起毛。
- 刀具结构特点
- 刃口形式:多采用单刃或双刃直刀,部分采用波浪刃以减少切割阻力。
- 材质:硬质合金或陶瓷涂层刀具,以提高耐磨性和抗粘附性。
- 角度设计:较尖锐的刃角(20°~30°)有利于干净切断纤维,但需平衡刃口强度。
- 安装方式:常采用机械夹紧或磁性固定,便于快速更换。
- 选型要点
- 针对植绒基材种类(棉、化纤、混纺)选择刃口锋利度与材质。
- 若切割含胶量高的植绒布,应选用防粘涂层刀具。
- 关注刀具动平衡,避免高速旋转时振动影响切口质量。
三、植绒分切刀
1. 应用场景
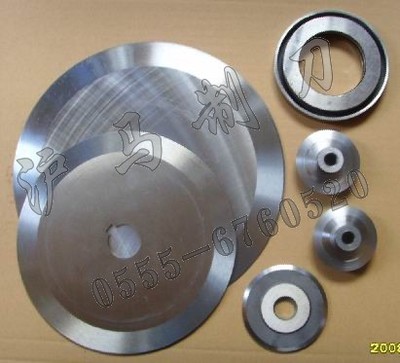
植绒分切刀用于将宽幅植绒卷材分切成多条窄卷,或分切植绒片材。分切过程要求切口平整、无毛边、无粉尘,且刀具寿命长。
- 刀具结构特点
- 形式:常见圆刀(剪切式)和直刀(铡切式)。圆刀适用于连续卷材分切,直刀适用于片材或低速分切。
- 材质:硬质合金圆刀为主,部分高精度场合采用金刚石涂层。
- 刃口:镜面研磨,刃角15°~25°,厚度0.5~2.0mm。
- 配合方式:圆刀常与底刀或垫辊配合实现剪切,间隙精确到0.01~0.05mm。
- 选型要点
- 根据分切速度选择刀具材质与动平衡等级:高速分切(>200m/min)需硬质合金并做动平衡处理。
- 根据植绒材料厚度与密度选择刃角与刀具直径。
- 确认分切设备轴径、键槽等安装尺寸。
四、共性技术要点与维护
1. 刃口研磨
定期研磨是保持刀具性能的关键。研磨时需使用合适粒度的金刚石砂轮,避免过热退火。研磨后应进行刃口抛光,减少切削阻力。
2. 清洁与防锈
植绒切割易产生绒毛与胶屑,应及时清除,防止刀具粘附。未 coating 的刀具需涂防锈油。
3. 动平衡与安装精度
特别是分切圆刀与高速上刀,需定期检查动平衡,安装时确保轴向与径向跳动在允许范围内(通常≤0.02mm)。
4. 寿命管理
建议建立刀具使用记录,根据切割材料米数或磨损状态制定更换周期。硬质合金刀具通常可研磨3~5次。
五、
鞋材中底削薄刀具、植绒切削上刀具与植绒分切刀虽应用场景不同,但均对刃口锋利度、耐磨性和尺寸精度有较高要求。合理选型、正确安装与科学维护,不仅能提升产品切口质量,还能显著降低生产成本。刀具供应商与使用企业应加强协作,根据具体工艺条件定制刀具方案,以实现最佳切削效果。
如若转载,请注明出处:http://www.dgtaiwangxc.com/product/45.html
更新时间:2026-10-05 17:54:02